Una corona de zirconio puede salir de la fresadora preciosa: buena forma, buena textura, el color perfecto tras el...
Categorías del blog
Buscar en el blog
Últimas publicaciones
-
 Estética o funcionalidad en fresado CAD/CAM dentalLeer más...
-
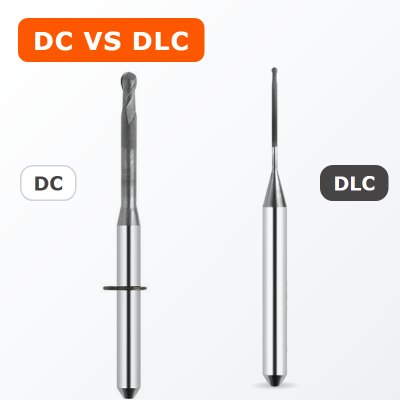 Fresas DC vs DLC para zirconio: diferencias, duración y cuál elegirLeer más...
Si fresas zirconio a diario, tarde o temprano te tocará elegir entre dos tipos de fresa que a simple vista parecen...
-
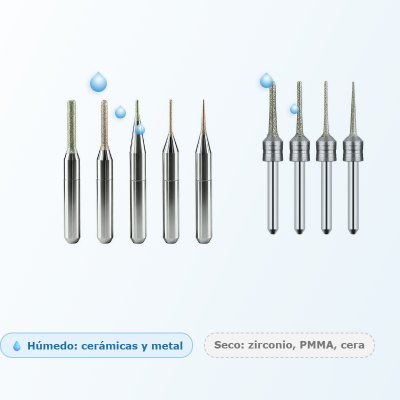 Refrigeración en el fresado dental: qué materiales se fresan con agua y cómo cuidar el refrigeranteLeer más...
No todos los materiales dentales se fresan igual: el zirconio, el PMMA y la cera se trabajan en seco, pero el...
-
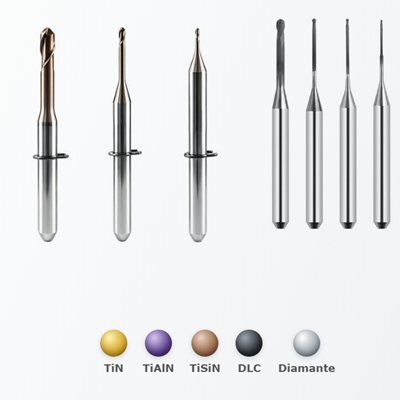 Recubrimientos de las fresas: diamante, DLC, TiAlN, TiSiN y TiN en fresadoras dentales e industrialesLeer más...
El color de una fresa no es estético: casi siempre es su recubrimiento, una capa de pocas micras que la hace más...
-
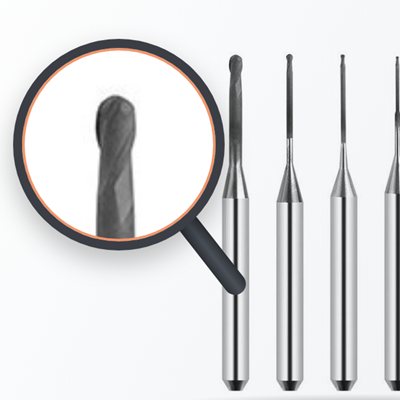 ¿Cuándo cambiar la fresa? Cómo saber si una fresa CAD/CAM está gastadaLeer más...
Una fresa gastada no siempre se rompe: lo normal es que vaya perdiendo filo poco a poco y que lo notes en el trabajo...
Entradas populares
-
Recubrimientos de las fresas: diamante, DLC, TiAlN, TiSiN y TiN en fresadoras dentales e industrialesEl color de una fresa no es estético: casi siempre es su recubrimiento, una capa de pocas micras que la hace más...Leer más...
-
Refrigeración en el fresado dental: qué materiales se fresan con agua y cómo cuidar el refrigeranteNo todos los materiales dentales se fresan igual: el zirconio, el PMMA y la cera se trabajan en seco, pero el...Leer más...
-
¿Cuándo cambiar la fresa? Cómo saber si una fresa CAD/CAM está gastadaUna fresa gastada no siempre se rompe: lo normal es que vaya perdiendo filo poco a poco y que lo notes en el trabajo...Leer más...
-
 Fresas para disilicato de litio: fresado en húmedo por fricción lateralLas fresas para disilicato de litio trabajan con todos los tipos de bloque de vitrocerámica: disilicato de litio,...Leer más...
-
 Software CAD/CAM dental: Millbox, hyperDENT y WorkNC Dental, y cómo configurar tus fresasLa fresadora y la fresa hacen el trabajo, pero es el software CAM el que decide por dónde pasa la herramienta, a qué...Leer más...
Publicaciones destacadas
-
Estética o funcionalidad en fresado CAD/CAM dentalUna corona de zirconio puede salir de la fresadora preciosa: buena forma, buena textura, el color perfecto tras el...Leer más...
-
Fresas DC vs DLC para zirconio: diferencias, duración y cuál elegirSi fresas zirconio a diario, tarde o temprano te tocará elegir entre dos tipos de fresa que a simple vista parecen...Leer más...
-
Refrigeración en el fresado dental: qué materiales se fresan con agua y cómo cuidar el refrigeranteNo todos los materiales dentales se fresan igual: el zirconio, el PMMA y la cera se trabajan en seco, pero el...Leer más...
-
Recubrimientos de las fresas: diamante, DLC, TiAlN, TiSiN y TiN en fresadoras dentales e industrialesEl color de una fresa no es estético: casi siempre es su recubrimiento, una capa de pocas micras que la hace más...Leer más...
-
¿Cuándo cambiar la fresa? Cómo saber si una fresa CAD/CAM está gastadaUna fresa gastada no siempre se rompe: lo normal es que vaya perdiendo filo poco a poco y que lo notes en el trabajo...Leer más...
Etiquetas del blog
Galería del blog
-
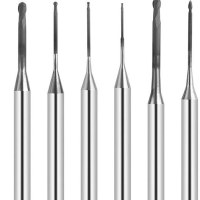
Fresas para zirconio
-
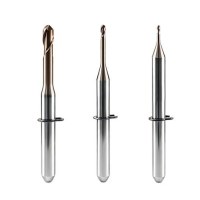
Fresas para titanio y cromo-cobalto
-
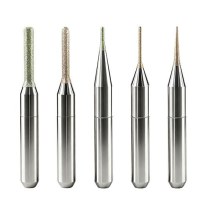
Fresas diamantadas para disilicato
-
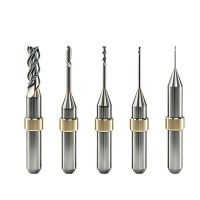
Fresas para PMMA
-
Juego de fresas para titanio
-
Software CAD/CAM dental
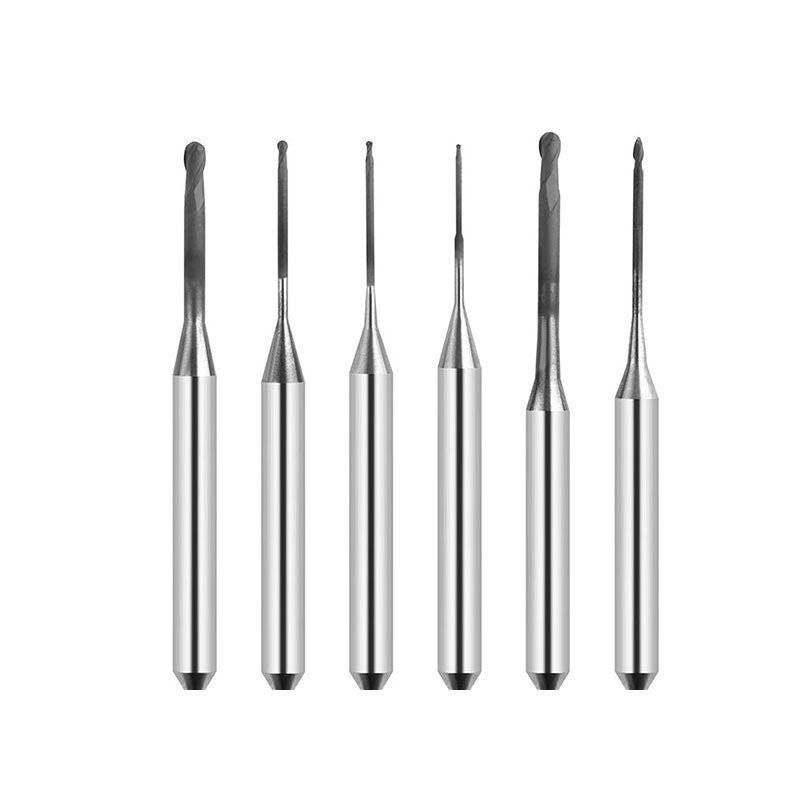
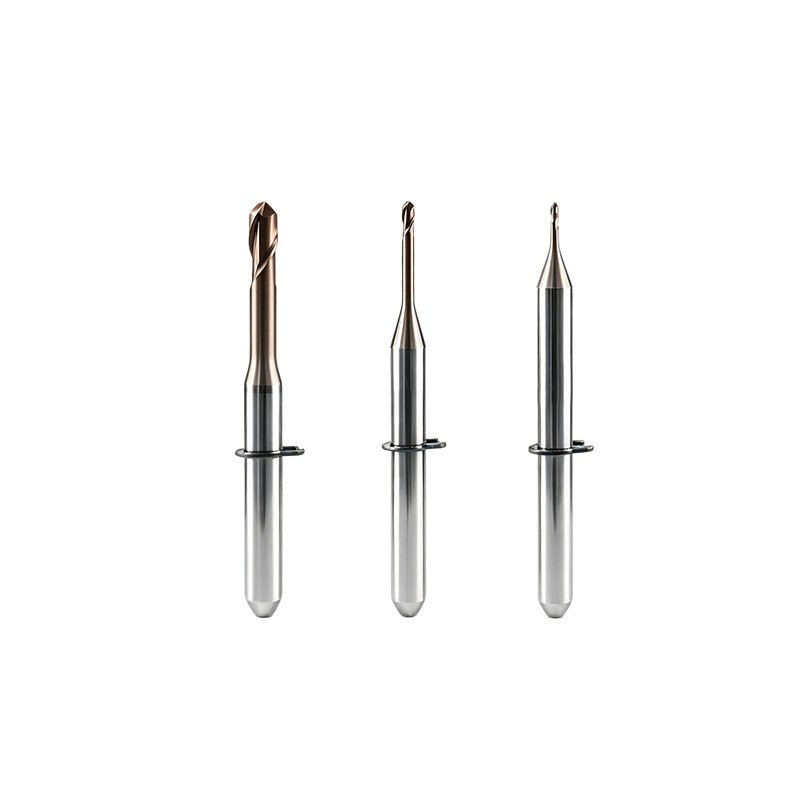
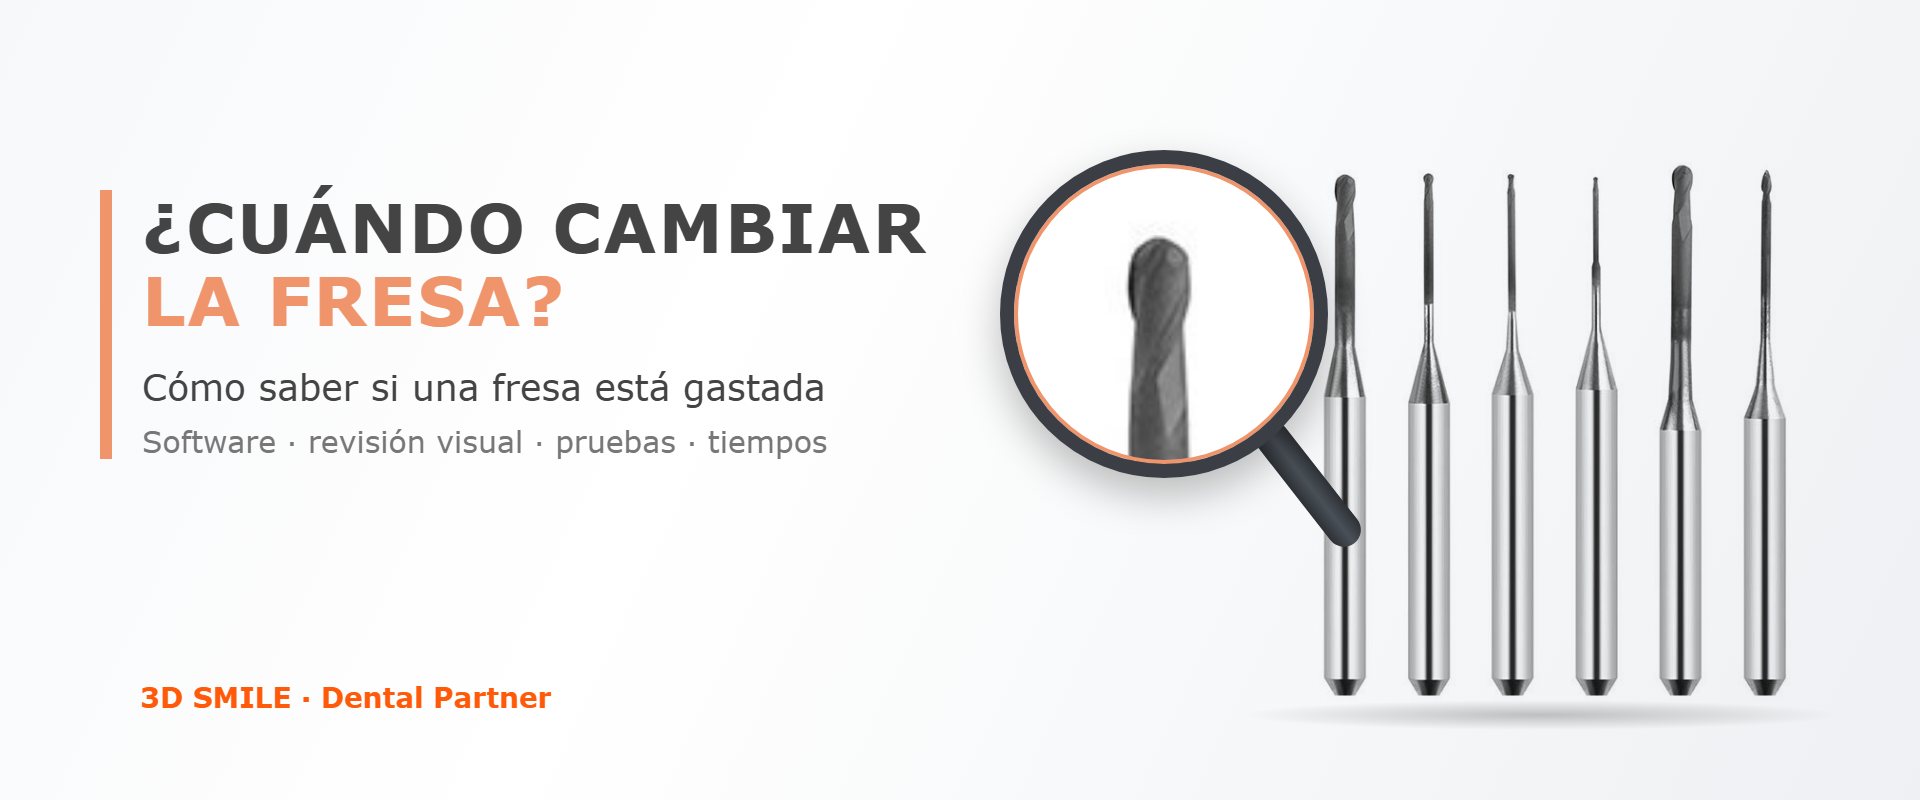
¿Cuándo cambiar la fresa? Cómo saber si una fresa CAD/CAM está gastada
Una fresa no avisa cuando se gasta. Pierde filo poco a poco, y lo que empieza siendo un acabado un poco peor termina en coronas que no ajustan, bordes desconchados o una fresa rota a mitad de trabajo. Cambiarla a tiempo cuesta mucho menos que repetir una pieza o perder un disco. Estas son las formas de saber cuándo ha llegado el momento.
Lo que te dice el software de la fresadora
La mayoría de fresadoras y programas CAM llevan un contador de vida útil para cada herramienta. Según el modelo, cuenta minutos de fresado, número de piezas o ambas cosas, y avisa cuando la fresa llega al límite que tú has configurado.
- Configura un límite por fresa y por material: una fresa trabaja de forma muy distinta en zirconio, en PMMA o en titanio.
- Pon el contador a cero al cambiar la fresa, y no al revés: si montas una fresa usada en otra posición, su contador ya no es real.
- Medición de la herramienta: muchas máquinas miden la fresa con un sensor antes de trabajar. Si la fresa se ha roto o ha perdido longitud, la máquina lo detecta y para.
- Avisos de carga o de rotura: algunos modelos vigilan el esfuerzo del husillo. Si ves que salta más de lo habitual, revisa la fresa.
El contador es una referencia, no una verdad absoluta: el límite lo marcas tú, y conviene ajustarlo con lo que ves en la fresa y en el trabajo.
Revisión visual de la fresa
Con una lupa o un cuentahílos se ve mucho más de lo que parece. Mira la punta y los filos con buena luz:
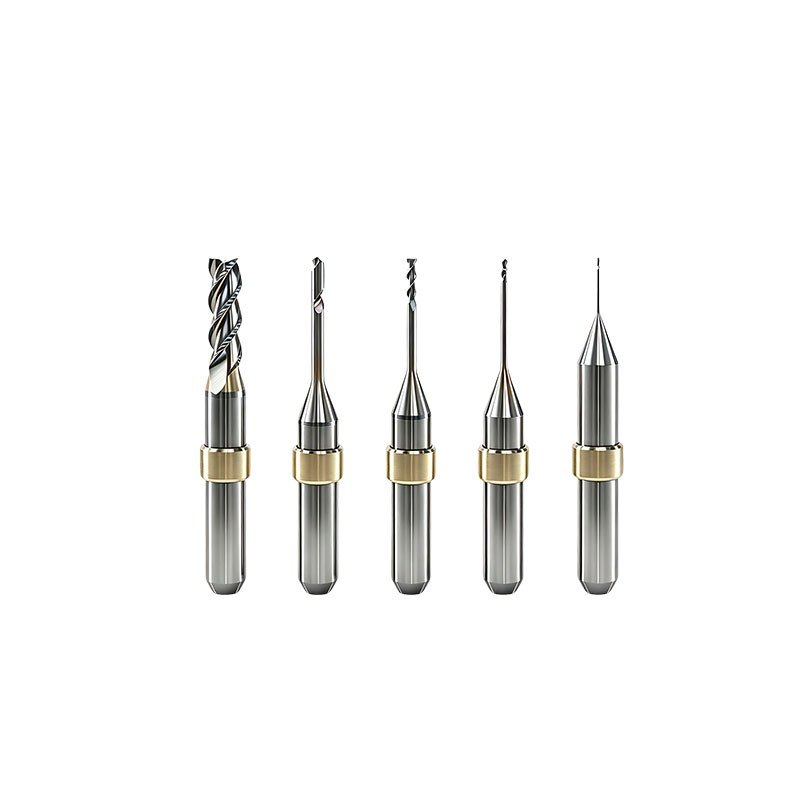
- Punta de bola deformada: si la bola se ve aplanada o ha perdido su forma redonda, la fresa ya no copia bien la anatomía.
- Filos romos o mellados: un filo sano se ve vivo y continuo; uno gastado se ve redondeado o con pequeñas melladuras.
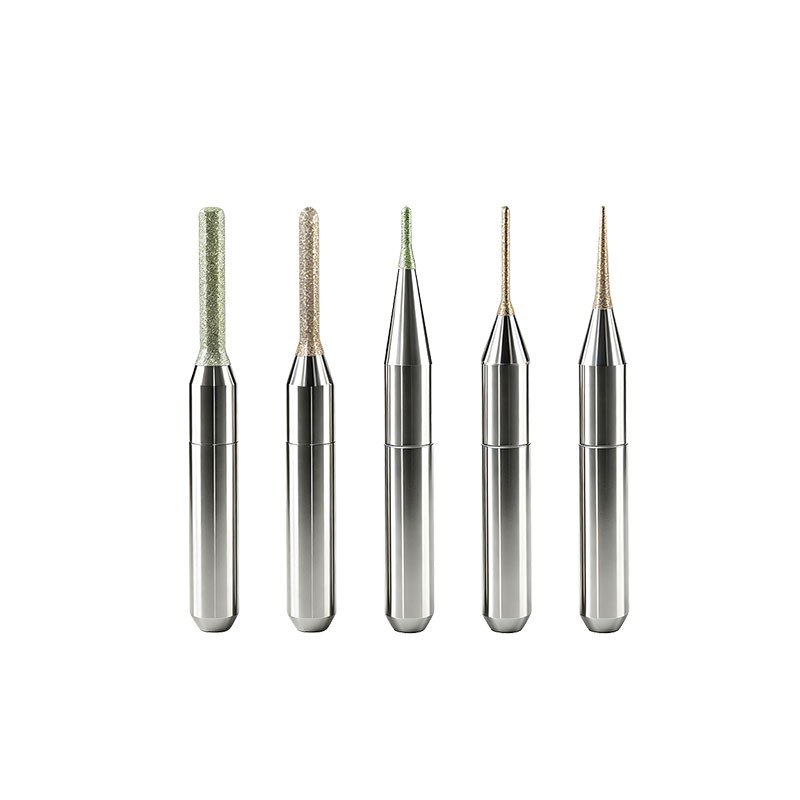
- Recubrimiento desprendido: en las fresas de zirconio con recubrimiento de diamante, las zonas donde asoma el metal brillante indican que el recubrimiento se ha ido.
- Grano liso en las diamantadas: en vitrocerámica, si la zona diamantada se ve pulida o embotada, ya no corta y empieza a calentar.
- Material pegado: en PMMA o cera, restos fundidos en las espirales indican filo gastado o estrategia demasiado agresiva.
- Fresa doblada o con golpe: si al girarla con los dedos la punta no gira centrada, cámbiala sin dudar.
Comprueba el trabajo
Las piezas son el mejor indicador. Cada material avisa a su manera:
- Zirconio: bordes y márgenes desconchados, superficies con rayas o escalones, fisuras oclusales poco definidas y coronas que ajustan peor que antes.
- PMMA y cera: superficie mate o fundida, rebabas en los bordes y material que se queda pegado en lugar de salir como viruta.
- Disilicato y vitrocerámica: bordes astillados, microfisuras y tiempos de rectificado más largos de lo normal.
- Titanio y cromo-cobalto: marcas de vibración, rebabas, superficies oscurecidas por el calor y peor ajuste en conexiones y barras.
Si notas cualquiera de estas señales y la estrategia no ha cambiado, lo más probable es que la fresa esté al final de su vida.
Ruido y vibración
Quien trabaja a diario con una fresadora conoce su sonido. Un chirrido, un ruido más agudo o más vibración de lo normal durante el fresado suelen indicar que la fresa ya no corta y está rozando el material.
Haz una prueba de fresado
Cuando tengas dudas, fresa una pieza de prueba sencilla, siempre la misma, por ejemplo una corona patrón o el bloque de calibración de tu máquina:
- Compárala con la misma pieza fresada con una fresa nueva.
- Revisa márgenes, superficie y detalles con lupa.
- Si puedes, mide la pieza o escanéala y compárala con el diseño.
Es la forma más fiable de decidir, y además te sirve para calibrar el límite del contador.
Tiempos y número de piezas: lleva la cuenta
La vida de una fresa depende de muchas cosas: el material (no se desgasta igual en zirconio de alta translucidez que en PMMA), la estrategia, la refrigeración o la aspiración y el diámetro. Las fresas finas de acabado, como Ø0,6 o Ø0,3 mm, trabajan los detalles y suelen ser las primeras en notarlo.
Por eso no hay una cifra que sirva para todos. Lo que funciona es anotar cuántas piezas o cuántos minutos hace cada fresa hasta que aparecen las primeras señales, y fijar el cambio un poco antes. En pocas semanas tendrás tus propios límites, ajustados a tu máquina y a tus materiales.
Consejos para alargar la vida de tus fresas
- Una fresa, un material: no uses en PMMA una fresa que ha trabajado zirconio, ni al revés.
- Cambia el juego completo cuando toque: si la fresa de desbaste está gastada, la de acabado trabaja de más y se gasta antes.
- Usa la estrategia de cada material en tu software CAM, con los avances recomendados.
- Cuida la refrigeración y la aspiración: el calor es el gran enemigo del filo.
- Limpia las pinzas y los portaherramientas: una fresa mal sujeta vibra y se gasta antes.
- Ten siempre fresas de repuesto, sobre todo de los diámetros que más usas, para cambiar a tiempo sin parar la producción.
Encuentra las fresas de tu fresadora en nuestra sección de fresas CAD/CAM, para zirconio, PMMA, disilicato y metal, con el plano de medidas en cada ficha. Si tienes dudas sobre cuándo cambiar una fresa o qué fresa usar, llámanos al 684 632 500.
Publicado en:
Fresado dental
Entradas relacionadas
-
Fresas DC vs DLC para zirconio: diferencias, duración y cuál elegir
Si fresas zirconio a diario, tarde o temprano te tocará elegir entre dos tipos de fresa que a simple vista parecen...
-
Refrigeración en el fresado dental: qué materiales se fresan con agua y cómo cuidar el refrigerante
No todos los materiales dentales se fresan igual: el zirconio, el PMMA y la cera se trabajan en seco, pero el...
-
Software CAD/CAM dental: Millbox, hyperDENT y WorkNC Dental, y cómo configurar tus fresas
La fresadora y la fresa hacen el trabajo, pero es el software CAM el que decide por dónde pasa la herramienta, a qué...
-
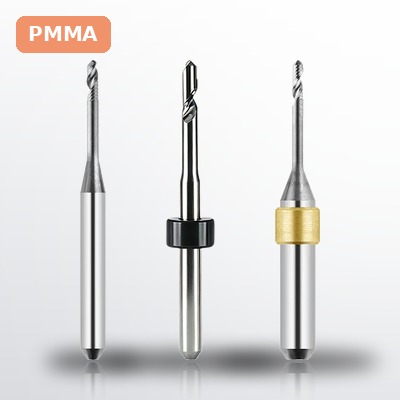 Fresas para PMMA: corte limpio para provisionales, férulas y guías
El PMMA, la cera y los composites son materiales blandos que no necesitan la dureza de las fresas de zirconio, pero...
-
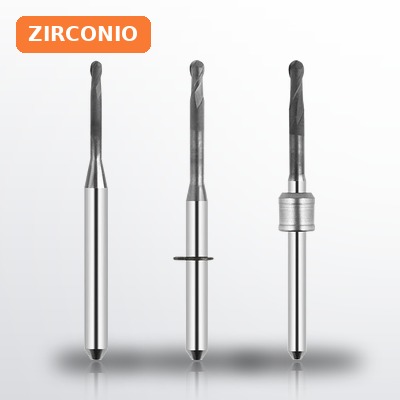 Fresas para zirconio: recubrimiento de diamante DC y DLC para un fresado preciso
El zirconio presinterizado es un material muy abrasivo que desgasta rápidamente cualquier fresa sin protección. Por...